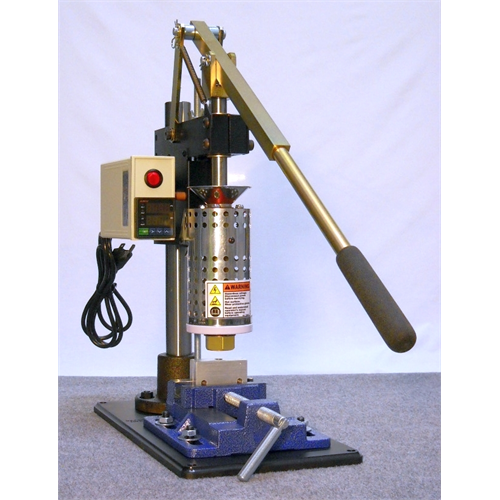
Термопластавтомат своими руками
Собрать термопластавтомат своими руками можно из готового комплекта или по собственному проекту. Ниже — фотообзор сборки ИНЖЕКТО 2.0 (INJEKTO 2.0): рамы, узла впрыска, нагревателей, управления и пневматики. Он помогает понять состав работ и оценить альтернативу — покупку готовой машины для конкретной детали.
Фотографии относятся к показанной версии комплекта. Конструкция рамы, крепёж, электрика и состав поставки могут отличаться у других исполнений. Перед сборкой сверьте редакцию набора и документацию. Самостоятельное проектирование машины требует дополнительных расчётов механики, тепловой системы, привода и защит.
Что оценить до самостоятельной сборки
Начните с изделия: подготовьте чертёж или 3D-модель, марку полимера, требования к размерам и поверхности, размер партии и планируемую загрузку. Затем оцените пресс-форму, необходимый объём впрыска с учётом литников, возможности нагрева и способ удержания формы. Полезные критерии собраны в руководстве по выбору термопластавтомата.
- Комплектность. Составьте перечень поставляемых деталей и того, что предстоит приобрести отдельно: электроника, нагреватели, пневмоаппаратура, источник сжатого воздуха, оснастка и средства подготовки материала — в зависимости от исполнения.
- Документация. Производитель Action BOX публикует инструкции по сборке INJEKTO 2: два видео и отдельные электрические схемы для исполнений на 110 и 220 В. Выбирайте документы для своего комплекта и компонентов.
- Рабочее место. Проверьте возможность установки машины, подключения питания и воздуха, доступ для обслуживания и обращения с нагретой формой. Условия вентиляции и работы с полимером определяют по документации оборудования и материала.
- Ответственные за запуск. Заранее определите, кто выполнит монтаж, проверку электрической и пневматической частей, настройку процесса и дальнейшее обслуживание.
Усилие впрыска и удержание формы рассчитывают отдельно. Давление воздуха, усилие цилиндров и давление расплава — разные величины. Пневматический привод впрыска сам по себе не подтверждает наличие механизма смыкания. Форма должна удерживаться с учётом давления в её полости и площади проекции отливок и литников. Подробнее — в статье о пресс-формах для вертикальной литьевой машины.
Сборка комплекта или покупка готовой машины
Сравнивайте варианты для одной и той же детали, полимера, формы и требуемого выпуска годных изделий. Цена механического набора — только одна строка полной сметы.
| Критерий | Сборка комплекта | Готовая машина |
|---|---|---|
| Состав работ | Проверка комплектности, подбор недостающих узлов, монтаж и настройка. | Уточнение степени готовности, необходимых подключений и работ перед запуском. |
| Оснастка и периферия | Форма, подготовка материала, воздух и охлаждение — по конструкции и технологии. | Проверка, что входит в поставку и какие дополнительные устройства потребуются. |
| Время до выпуска изделий | Поставка деталей, сборка, проверки, наладка и пробные отливки. | Поставка машины, подготовка участка, запуск и отработка процесса на своей форме. |
| Обслуживание | Кто отвечает за документацию сборки, совместимость узлов, диагностику и ремонт. | Доступность поддержки, запчастей и согласованные условия обслуживания. |
| Полная стоимость | Комплект + дополнительные узлы + форма и периферия + работа по сборке и наладке. | Машина + невключённое оснащение + подготовка участка + запуск и наладка. |
Самостоятельная сборка может быть частью учебного или исследовательского проекта, если команда располагает нужными компетенциями и временем. При регулярных заказах дополнительно оцените повторяемость процесса, работу оператора, долю брака и простои. Готовая машина также требует проверки совместимости с формой и материалом; её покупка сама по себе не обеспечивает нужное качество отливки.
Если задача — небольшая партия изделий, сначала полезно сравнить сами технологии: литьё термопластов, вакуумное литьё в силиконовые формы и другие методы мелкосерийного производства.
Фотообзор сборки ИНЖЕКТО 2.0: девять этапов
Сборочные операции выполняют при отключённом питании и сброшенном давлении воздуха. Последовательность, положение деталей и требования к крепежу сверяют с руководством соответствующей версии. Фотографии ниже показывают расположение узлов, а электрические и пневматические соединения проверяют по схемам.
Шаг 1. Сборка рамы
- Разложите детали и крепёж на чистой рабочей поверхности и сверьте их с перечнем комплекта.
- Соедините боковые стенки с поперечинами.

- Установите резьбовые стержни в предусмотренные посадочные места.

- Закрепите узлы крепежом, указанным в инструкции своей версии. В показанной сборке используются в том числе винты M5.

- Повторите операции для второй стороны.

На этапе подгонки часть соединений может оставаться предварительно затянутой, как предусмотрено руководством. После установки пластин раму выравнивают и выполняют окончательную затяжку крепежа. Оставлять рабочую конструкцию с ослабленными соединениями нельзя.
Шаг 2. Установка основания и верхней пластины
- Подготовьте основание и оставшиеся стержни.

- Проверьте взаимное положение деталей перед установкой основания.

- Установите стержни в соответствующие отверстия.

- Совместите боковые стенки с основанием и закрепите нижнюю пластину.


- Установите верхнюю пластину. Проверьте геометрию рамы и крепление соединений по сборочной документации.
Шаг 3. Установка средней пластины и нагревательного узла
- Подготовьте среднюю пластину с предусмотренными конструкцией посадочными элементами.

- Установите её крепёж и опорные детали в соответствии со сборочным руководством.
- Смонтируйте нагревательный узел и согласуйте положение его опор и направляющих.

Расположение опор влияет на жёсткость и передачу тепла к раме. Не меняйте зазоры, точки опоры и крепления по одной фотографии: они относятся к конкретному исполнению узла.
Шаг 4. Установка пневмоцилиндров
- Расположите цилиндры и их порты согласно схеме своей версии; предусмотрите прокладку трубок без перегибов и контакта с горячими или движущимися частями.

- Закрепите цилиндры штатным крепежом и проверьте взаимное положение элементов привода.
Шаг 5. Сборка верхней части и загрузочной воронки
- Установите загрузочную воронку в предусмотренном месте.

- Соедините цилиндры поперечиной и установите предусмотренные шайбы и гайки.

Крепёж должен соответствовать проекту узла. Шайбы и гайки участвуют в креплении, но сами по себе не гарантируют отсутствие прогиба или точность литья: это зависит также от жёсткости конструкции, соосности, нагрузки и процесса.
Шаг 6. Монтаж управления и электрической части
В показанном исполнении регуляторы температуры и органы управления размещаются в отдельных корпусах. Их расположение должно обеспечивать доступ к управлению и соответствовать конструкции машины.


Электрическую часть монтирует и проверяет квалифицированный специалист по схеме конкретного комплекта и паспортам компонентов. Напряжение питания, нагрузка нагревателей, датчики, силовые элементы, защитное заземление и устройства отключения должны быть согласованы между собой.
Шаг 7. Установка нагревателей и датчиков температуры
- В показанном узле применены картриджные нагреватели. Их типоразмер, мощность, посадку и фиксацию выбирают по документации узла; заменять другой тип нагревателей без проверки конструкции нельзя.


- Установите датчики температуры в штатные места. Число датчиков и зон нагрева определяется схемой конкретной машины. Универсального правила «использовать три из пяти отсеков» нет.


- Силовые элементы управления нагревом монтируют с требуемым теплоотводом по их паспортам. Любая металлическая поверхность рамы не является автоматически подходящим радиатором.

- Проводку закрепляют и защищают с учётом температуры, движения узлов и требований к электрической изоляции.
Показание термопары относится к месту её установки; оно не подтверждает одинаковую температуру всего расплава. ПИД-регулятор управляет нагревом, но его наличие само по себе не подтверждает независимую защиту от перегрева. Например, при отказе твердотельного реле нагрев может продолжаться даже при команде регулятора на отключение — этот сценарий описан в справочнике OMRON по температурным регуляторам. Состав защит и порядок их проверки определяют по проекту оборудования.
Шаг 8. Пневматика и теплоизоляция

- Установите пневмораспределитель с электромагнитным управлением и соединения, предусмотренные пневмосхемой.

- Проверьте ограничение хода привода и работу управления. Механический упор ограничивает перемещение; прекращение или переключение подачи воздуха зависит от схемы управления. Нельзя считать любой ограничитель устройством автоматического отключения воздуха.
- Проверьте маркировку и допустимые параметры трубок, фитингов и арматуры, а также их соответствие источнику сжатого воздуха.

Теплоизоляция уменьшает теплопотери нагревательного узла. Она не устраняет неисправность регулирования температуры. Если температура превышает допустимую, требуется проверка измерения, управления и силовой части. Материал изоляции и допустимую температуру выбирают по его паспорту и конструкции машины.

В показанном исполнении изоляция размещена вокруг нагревательного узла с отверстиями для штатных соединений. Схему установки и необходимые зазоры сверяют с руководством; материал не должен мешать креплениям и движению узлов.


Шаг 9. Завершение монтажа
Установите предусмотренные кожухи, проверьте крепления, прокладку проводов и трубок, свободный доступ к органам управления. Предупреждающие надписи дополняют ограждения и защитные устройства, предусмотренные конструкцией.
Завершённая сборка ещё не означает готовность к литью. Проверку электрической и пневматической частей, управления и защит проводят по документации изготовителя с участием специалистов. Одного нажатия кнопок впрыска для подтверждения готовности недостаточно.
Что проверить до первой отливки
- Состояние собранной машины. Зафиксируйте состав установленных компонентов, версию схем, результаты проверки механики, электрики, пневматики и предусмотренных защит. Порядок подачи питания и воздуха, проверки движения и нагрева берут из документации оборудования.
- Совместимость пресс-формы. Проверьте установочные размеры, положение сопла, фиксацию половин, удаление отливки и возможность удержания формы при рабочем процессе. Объём изделия с литниками сопоставляют с возможностями узла впрыска; одной проверки габаритов формы недостаточно.
- Подготовку полимера. Марка материала определяет условия сушки, температурный режим и другие требования переработки. Их берут из технической документации поставщика. Ориентиры — в статье «Как выбрать пластик для литья».
- Программу пробных отливок. Для выбранной формы и материала согласуйте параметры и критерии приёмки: заполнение, облой, размеры, поверхность и повторяемость. Записывайте фактические условия и результаты нескольких последовательных циклов, а не только удачную первую деталь.
При оценке производительности учитывают полный цикл: подготовку и фиксацию формы, впрыск, выдержку, охлаждение, извлечение и действия оператора. Быстрый ход поршня не равен быстрому выпуску годных изделий. Последовательность операций разобрана в статье «Как работает термопластавтомат».
Как перейти от сборки к выбору оборудования
- Нужен комплект для самостоятельной сборки? Посмотрите механический комплект ИНЖЕКТО 2.0. Перед заказом согласуйте актуальную комплектацию и перечень дополнительных узлов: показанная в фотообзоре сборка не является перечнем поставки.
- Сравниваете готовые машины? Для разных вариантов привода начните с ручной машины RUS59S и ВЛМ 30 г с пневматическим впрыском. Возможности конкретной модели сверяют с формой, материалом и требуемым циклом; пневмопривод впрыска не означает автоматизацию всех операций.
- Нужны другие возможности? Перейдите в каталог термопластавтоматов и вертикальных литьевых машин и подготовьте требования к детали для сравнения моделей.
- Форма и сырьё подбираются вместе с машиной. Оцените пресс-формы для литья пластика и полимерное сырьё в гранулах по совместимости с выбранной технологией.
Пример работы с оснасткой — наш проект алюминиевых пресс-форм для ВЛМ 30 г: сферы 30 и 10 мм. Он показывает изготовление двух конкретных форм; применимость такой оснастки к другой машине проверяют отдельно.
Для предметного подбора подготовьте: модель или чертёж детали, марку полимера, размеры и устройство формы, размер партии, требования к качеству и доступные подключения.
С этими данными можно обсудить подбор оборудования для лабораторного и мелкосерийного литья и сравнить полные варианты оснащения.
Часто задаваемые вопросы
Изготовить простой термопластавтомат самостоятельно технически возможно, однако создание надежной установки требует знаний в области механики, электротехники и переработки полимеров. Особое внимание необходимо уделить системе нагрева, механизму впрыска и безопасности эксплуатации.
Основными элементами являются система загрузки материала, цилиндр пластикации, нагреватели, шнек или поршневой механизм, привод и прессовая часть. Конструкция конкретного оборудования зависит от предполагаемого объема впрыска и используемого полимера.
Для регулярного производства покупка готового оборудования обычно оказывается более рациональным решением. Промышленные термопластавтоматы рассчитаны на стабильную работу, обеспечивают контролируемые параметры литья и оснащаются системами автоматизации и защиты.