Мелкосерийное литье пластика
Обновлено:
Мелкосерийное литьё пластика применяют для опытных изделий, повторных небольших заказов, корпусов и комплектующих. Помимо литья термопластичных гранул под давлением, используют вакуумное литьё жидких композиций в силиконовые формы. Выбор зависит от материала, геометрии, требований к детали и плана выпуска.
Для предприятия главный вопрос — какой способ выпуска подходит задаче и оправдан ли собственный участок литья. Разберём, что проверить до покупки оборудования и как перейти к первой согласованной партии.
Полезно.
Планируете собственный участок литья? В хабе «Лабораторное и мелкосерийное литьё пластика» собраны этапы подготовки, связанные статьи и переход к подбору оборудования.
Когда рассматривать собственный участок литья
Свой участок имеет смысл оценивать, если детали нужны регулярно, конструкция достаточно стабильна, важны сроки повторного выпуска и работа с определённой маркой полимера. Нужно заранее определить, кто будет готовить сырьё, обслуживать форму, работать на машине и контролировать результат.
Если геометрия ещё меняется, спрос не подтверждён или партия разовая, сравните затраты на оснастку и запуск с изготовлением у подрядчика и другими технологиями. Универсального порога окупаемости в штуках нет.
Какая технология подходит для небольшой партии
Сравнивайте способы по требуемому материалу, геометрии, партии и повторяемости. Помимо литья термопластов под давлением, для небольших серий применяют литьевые смолы и другие способы формования.
| Способ | Когда рассматривать и что проверить |
|---|---|
| Литьё термопластов под давлением | Повторяющиеся детали из согласованной марки термопласта. Подбирают совместимые машину и пресс-форму; проверяют заполнение, удержание формы, охлаждение и извлечение. |
| Вакуумное литьё в силиконовые формы | Небольшие партии отливок по мастер-модели, в том числе корпуса и опытные изделия. Проверяют свойства жидкой композиции, качество мастер-модели, отверждение и ресурс силиконовой оснастки. |
| Заливка литьевых смол | Изделия из подходящих полиуретановых, эпоксидных и других литьевых составов. Возможны свободная заливка или применение камеры давления; способ выбирают по композиции и требованиям к отливке. |
| Реакционное литьё — RIM | Детали из реакционных составов, например полиуретановых. Требуются система дозирования и смешивания компонентов и согласованная форма. |
| Ротационное формование | Полые изделия, ёмкости и корпуса. Материал формует стенки в нагреваемой вращающейся форме; проверяют геометрию, материал и производственный цикл. |
| Компрессионное прессование | Изделия из полимеров и композиций, пригодных для этого процесса. Дозированную заготовку формуют при сжатии оснастки; согласуют пресс, форму, нагрев и цикл. |
Вакуумное литьё пластика в силиконовые формы
Это один из способов выпуска небольших партий пластиковых деталей, опытных корпусов и изделий для проверки сборки. По мастер-модели изготавливают эластичную силиконовую форму, в которой затем получают отливки из жидкой литьевой композиции — часто двухкомпонентного полиуретана. Силикон здесь служит материалом оснастки.
Метод позволяет воспроизвести поверхность мастер-модели и выпускать повторяющиеся детали без изготовления металлической пресс-формы. Эластичная оснастка облегчает извлечение некоторых поднутрений. Геометрию разъёма, литников и выходов воздуха всё равно проектируют под изделие.
- Подготовить мастер-модель. Её печатают на 3D-принтере, обрабатывают на ЧПУ или изготавливают другим подходящим способом. Поверхность доводят до нужного качества: её особенности передадутся форме и отливке.
- Изготовить силиконовую форму. Продумывают разъём, заполнение и извлечение, затем получают оснастку по мастер-модели.
- Подготовить и залить композицию. Компоненты дозируют и смешивают по документации материала. Вакуумирование помогает уменьшить влияние захваченного воздуха; заполнение организуют по технологии выбранной установки.
- Выдержать, извлечь и обработать деталь. После отверждения, а при необходимости и дополнительной термообработки, отливку освобождают от формы, удаляют литники и проверяют.
Процесс и его применение к небольшим партиям описаны в руководстве Loughborough Design School.
Что нужно для участка: мастер-модель и силиконовая оснастка, вакуумная камера с насосом, средства дозирования и смешивания, а также оборудование для отверждения по требованиям материала. Камеру, размеры формы и объём замеса подбирают совместно.
Что проверить до выбора: подходит ли доступная литьевая композиция по жёсткости, ударной и тепловой стойкости, цвету и условиям работы детали; сколько времени занимают заполнение и отверждение; сколько форм потребуется на планируемую партию. Ресурс силиконовой оснастки зависит от состава, геометрии и режима, поэтому единого числа отливок для всех форм нет.
Полиуретановые композиции позволяют получать разные по свойствам детали. Для применения с заданными требованиями выбирают конкретный состав и проверяют образцы; близкий внешний вид не означает совпадения с определённой маркой ABS, PP или PA. Дополнительные примеры применения приведены в обзоре Formlabs о вакуумном литье.
Какие ещё способы формования учитывать
Свободная заливка и отверждение под давлением. Это варианты работы с литьевыми композициями. Вакуумная подготовка помогает удалять захваченный воздух, а камеру избыточного давления используют для уменьшения проявления пузырьков при отверждении отливки. Оборудование и совместимость состава выбирают по технологии; обзор различий есть у Smooth-On.
RIM — реакционное литьё. Компоненты жидкой системы дозируют, смешивают и подают в форму, где материал отверждается. Такой процесс используют, в частности, для полиуретановых корпусов и панелей небольших серий. Пример описан в материале Sika о малых сериях. Настройки и свойства конкретной системы определяют отдельно.
Ротационное формование. Подходит для ряда полых изделий: нагрев и вращение формы позволяют распределить материал по её стенкам. Принцип и примеры приведены у Association of Rotational Molders. Для небольшой партии оценивают оснастку, габариты изделия и загрузку установки.
Компрессионное прессование. Материал закладывают в форму, после чего её половины сжимают; нагрев и условия формования зависят от состава. Процесс применяют к подходящим термопластам, реактопластам и полимерным композитам. Возможности и ограничения рассмотрены в руководстве Formlabs по компрессионному прессованию.
Альтернативы литью для небольших партий
| Технология | Что учитывать |
|---|---|
| 3D-печать готовых деталей | Изделия без литьевой формы, изменение конструкции и сложная геометрия. Сравнивают доступные материалы, направление изготовления, поверхность и требуемые свойства. |
| Обработка пластика на ЧПУ | Деталь получают из заготовки фрезерованием или точением. Проверяют доступность материала, подход инструмента, геометрию и объём обработки. |
| Термоформование, в том числе вакуумное | Оболочки и корпуса из нагретого листа. Учитывают вытяжку, распределение толщины, оснастку и последующую обрезку. |
3D-печать и обработка на ЧПУ также могут использоваться для изготовления мастер-моделей и оснастки. Примеры сочетания способов производства есть у Protolabs. При сравнении технологий ориентируйтесь на требования к готовой детали.
Как оценить затраты до закупки оборудования
Сравнивайте полную стоимость выпуска годных деталей при одинаковых требованиях к материалу, размерам и поверхности. В расчёт включают:
- Разовые затраты: проектирование и изготовление оснастки, оборудование, доставка, подготовка места, запуск и пробные отливки.
- Текущие затраты: сырьё, работу оператора, энергию, обслуживание, контроль и упаковку.
- Потери и переналадку: брак, литники, подготовку материала, смену формы и простои.
Разовые затраты распределяйте на обоснованный план выпуска, а стоимость партии — на количество годных изделий. Для повторных партий учтите ресурс, обслуживание и возможную замену оснастки.
Важно. Компактная машина и небольшая партия сами по себе не гарантируют низкую себестоимость. Цикл, участие оператора, выход годных деталей и возможности формы проверяют для конкретного изделия.
Как оценить выпуск при литье под давлением
Измеряйте полный цикл — от начала одного впрыска до начала следующего. На ручной или компактной машине в него могут входить раскрытие формы, извлечение, установка закладных и повторная фиксация половин. Время только самого впрыска не показывает производительность участка.
На оборудовании, допускающем параллельные операции, подготовка следующей порции расплава может идти во время охлаждения. Возможности совмещения зависят от конструкции машины; принципы описаны в рекомендациях ENGEL по оптимизации цикла. Последовательность операций разобрана в нашей статье о цикле литья.
Для участка литья под давлением: выпуск годных деталей ≈ время фактической работы ÷ измеренный полный цикл × среднее число годных деталей за цикл. Время и цикл берите в одинаковых единицах. Прогрев, смену оснастки, обслуживание и простои вычитайте из доступного времени отдельно; не учитывайте одну потерю дважды.
Для вакуумного литья отдельно оцените подготовку и жизнеспособность замеса, время занятости каждой формы до извлечения, возможности камеры и операции после отверждения. Несколько форм позволяют организовать работу иначе, чем на одном ТПА; производительность проверяют по фактическому маршруту партии.
Комплект для литья термопластов под давлением
Объём впрыска и удержание формы — разные ограничения. Учитывайте все гнёзда и холодные литники, а также предусмотренный машиной способ фиксации оснастки. Требуемое усилие удержания зависит от давления в полости и площади проекции отливок с литниковой системой на плоскость разъёма; принцип расчёта изложен в справочнике KEYENCE. Расчёт оснастки и крепления выполняют для конкретной задачи.
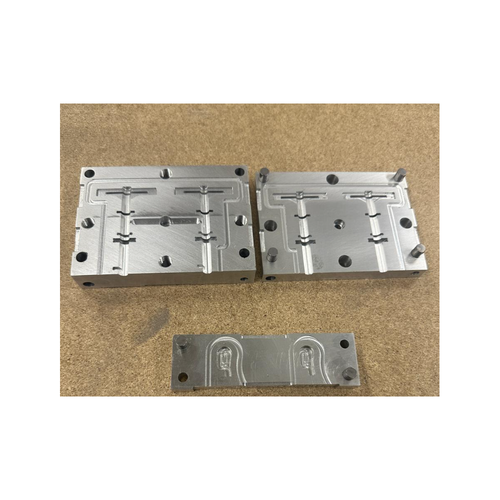
Небольшая партия сохраняет требования к уклонам, поднутрениям, усадке и извлечению детали. Конструкцию оснастки можно сравнить в статье о видах пресс-форм.
Машина. Подбирают ТПА или вертикальную литьевую машину по впрыску, смыканию, установке формы и условиям участка. Вертикальная компоновка и степень автоматизации оцениваются отдельно. Подробности — в статье о выборе термопластавтомата и ВЛМ.
Оснастка. Пресс-форму проверяют по геометрии детали, креплению, высоте, раскрытию и извлечению. До заказа полезно изучить совместимость пресс-формы с ВЛМ.
Материал. Согласуют конкретную марку полимерного сырья, требования к подготовке и условиям переработки. Ориентиры — в статье о выборе пластика для литья на ВЛМ.
Компактные машины для литья термопластов
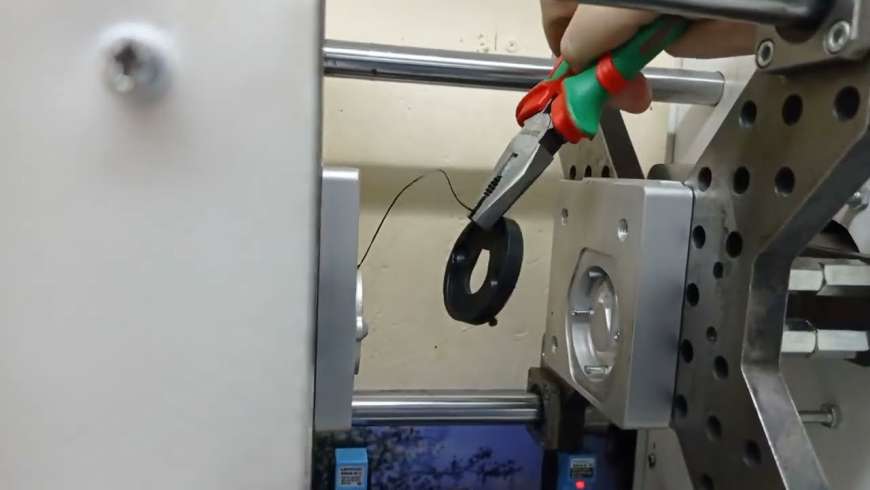
RUS-59S выполняет впрыск ручным рычагом; компрессор и сжатый воздух ей не требуются. ВЛМ 30G — Мод.1 использует пневматический впрыск при ручном управлении. У ВЛМ 30G отдельного силового узла смыкания нет: половины формы перед впрыском стягиваются болтами. Пресс-форму и компрессор для этой модели подбирают отдельно.
Для выбранной модели сопоставьте материал, полную порцию с литником, габариты формы, способ её фиксации и действия оператора. Эти примеры помогают начать подбор; пригодность оборудования подтверждают по чертежу детали и документации оснастки. Другие варианты представлены в каталоге термопластавтоматов и ВЛМ.


Печатная оснастка: пресс-форма или мастер-модель
Полимерная форма или вставка, изготовленная на 3D-принтере, может подойти для проверки конструкции и ограниченного выпуска. Её сравнивают с металлической оснасткой по материалу детали, нагреву, давлению, охлаждению, извлечению и точности.
Ресурс зависит от конкретной конструкции и условий работы. Обещать всем печатным формам одинаковое число циклов или срок изготовления нельзя; пригодность выбранной связки подтверждают испытаниями.
Для печатной оснастки нужно отдельно проверить деформацию под нагрузкой, температурную стойкость и необходимые опоры. Ограничения описаны в руководстве Formlabs по быстрой оснастке. Число циклов из чужого примера нельзя переносить на другую деталь и режим.
Для вакуумного литья на 3D-принтере часто делают мастер-модель, по которой изготавливают силиконовую форму. Её поверхность и совместимость с формовочным силиконом проверяют до изготовления оснастки. Это другой вариант применения печати, чем непосредственная работа печатной пресс-формы под давлением.
Наш проект: алюминиевые пресс-формы для сфер
По техническому заданию заказчика изготовили две алюминиевые пресс-формы для ВЛМ 30 г, мод. 1: для сфер диаметром 30 мм и 10 мм. В проекте алюминиевых пресс-форм для сфер опубликованы готовая оснастка, образцы и трёхмерные модели. Ниже — фотография раскрытой формы и 3D-модель из проекта.
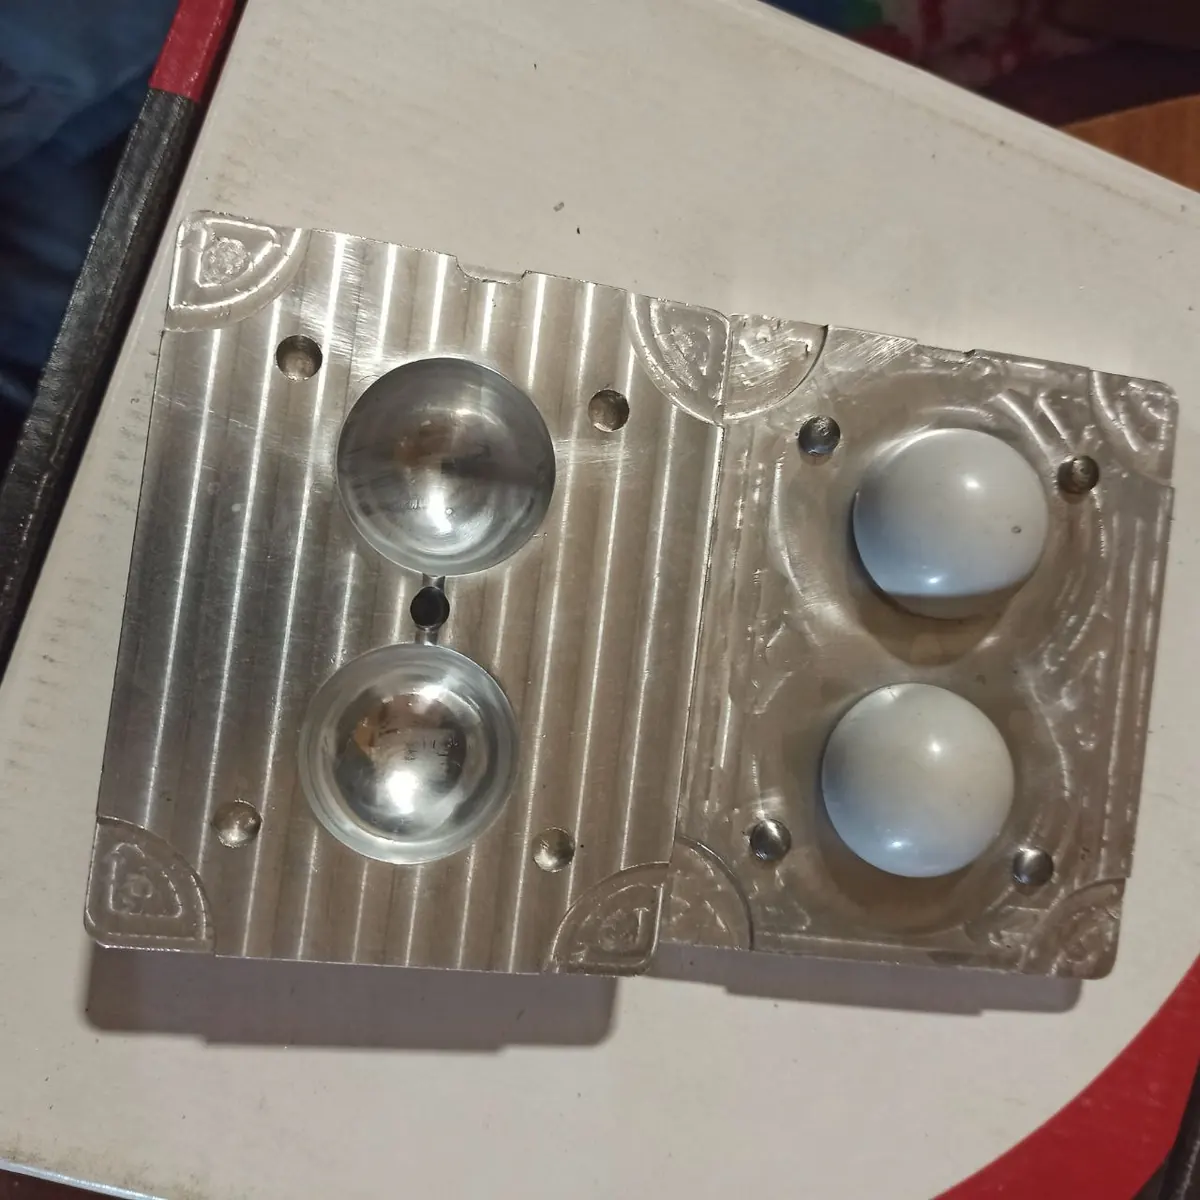
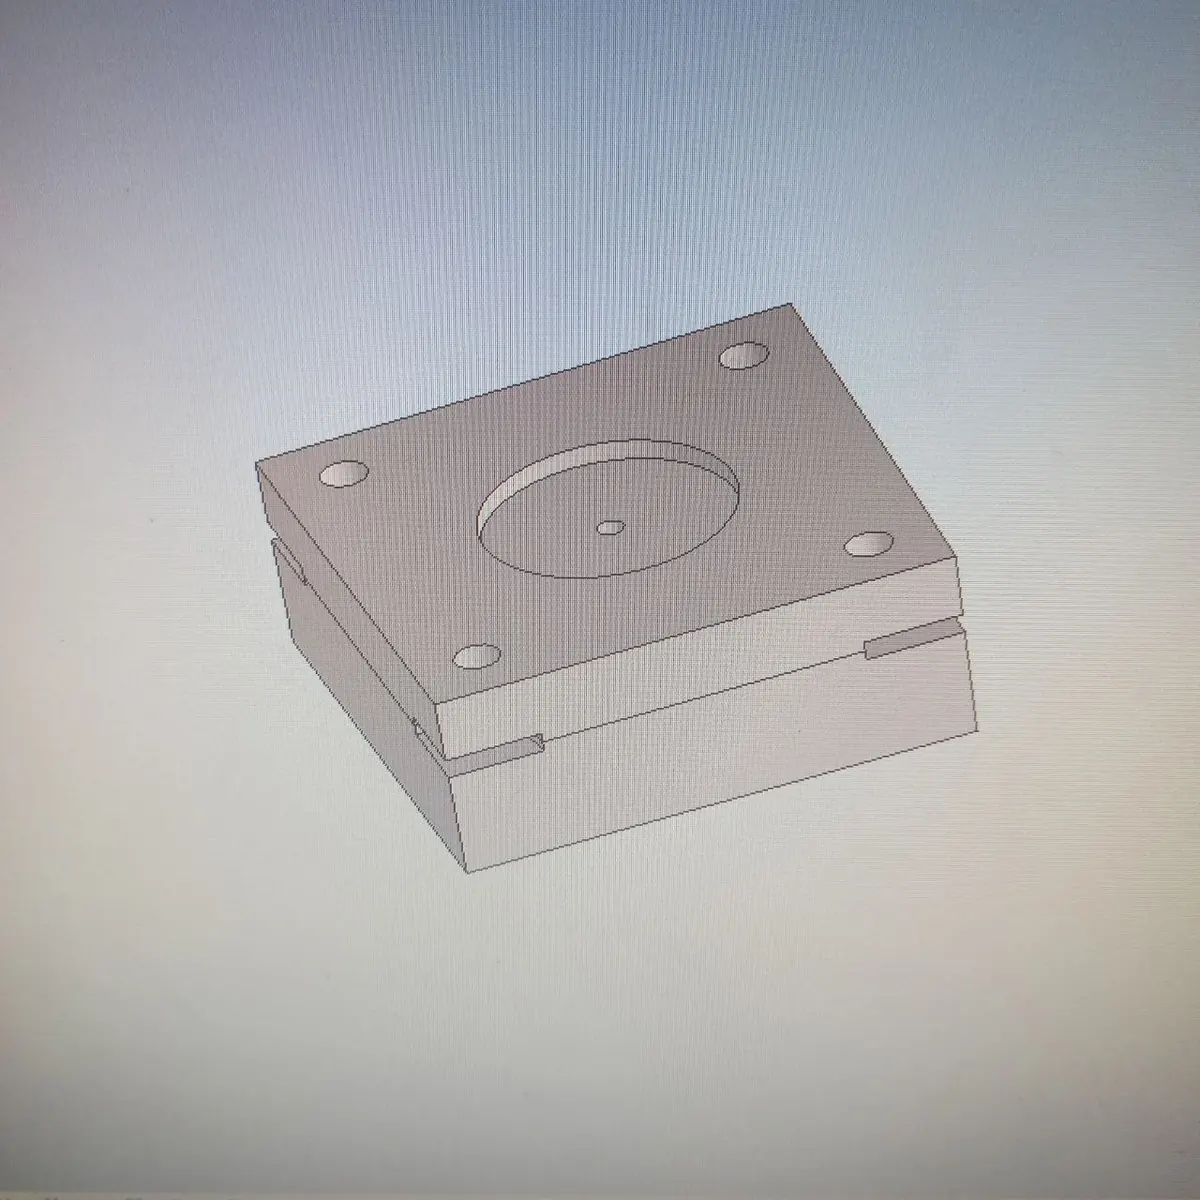
Для собственной детали подготовьте её модель, материал и план выпуска. Геометрию формы, крепление, извлечение и критерии приёмки согласуют под это задание.
Что подготовить для подбора и первой партии
- Чертёж или 3D-модель детали, критические размеры, требования к поверхности и условия эксплуатации.
- Марку материала, размер пробной партии, ожидаемый повторный выпуск и допустимое участие оператора.
- Документацию имеющейся машины или формы, сведения об электропитании, воздухе, охлаждении и размещении.
- Критерии приёмки: какие размеры и свойства проверять, на каком материале, как оформлять результаты.
Для повторного выпуска зафиксируйте согласованную версию детали, марку сырья, оснастку и условия контроля.
«Шура-мастер» предлагает подбор и поставку оборудования для лабораторного и мелкосерийного литья. Передайте исходные данные — подготовим предложение по совместимому комплекту. Возможность пробных отливок, пуска и обучения, их формат и условия согласуем отдельно.
Подберём промышленное оборудование под ваши задачи
Поможем выбрать оборудование, комплектующие и оптимальную технологию производства. Подготовим коммерческое предложение и проконсультируем бесплатно.
Ответ за 5–10 минут