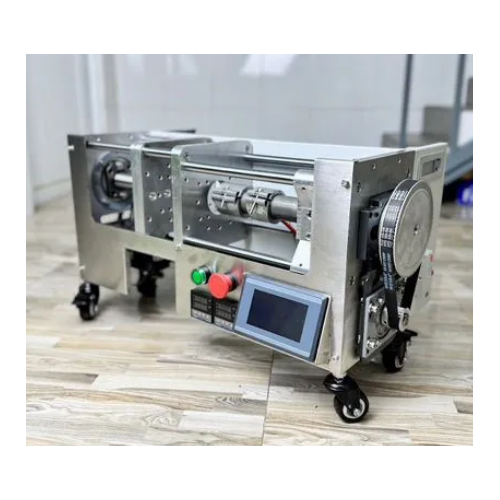
Пресс-формы для литья пластмасс на вертикальной литьевой машине
Обновлено:
Пресс-форму для вертикальной литьевой машины выбирают под конкретную деталь, марку пластика и способ работы оборудования. Совпадения размеров формы с рабочим столом недостаточно: нужно проверить подачу расплава, удержание половин при впрыске, температурный режим и извлечение изделия.
В статье разбираем оснастку для литья термопластов под давлением. Устройство самой машины описано в руководстве по устройству ТПА, а последовательность операций — в статье о цикле литья.
Как устроена пресс-форма для литья пластика
Формообразующие поверхности создают полость будущей детали. Конструкция учитывает усадку выбранного материала, поэтому размеры этой полости определяют при проектировании оснастки. Расположение матрицы, пуансона и вставок зависит от изделия и схемы извлечения.
| Узел | Назначение |
|---|---|
| Плиты, формообразующие вставки и направляющие | Обеспечивают крепление, геометрию полости и взаимное положение частей формы. |
| Литниковая система и впуск | Подводят расплав к одной или нескольким полостям. |
| Вентиляционные элементы | Дают воздуху выход при заполнении. Их размещение и размеры подбирают под материал и конструкцию. |
| Термостатирование | Поддерживает нужную температуру оснастки. Схема нагрева и отвода тепла зависит от процесса. |
| Извлечение изделия | Может использовать толкатели, съёмные плиты, другие механизмы или предусмотренное конструкцией ручное извлечение. |

Системы отличаются по исполнению: например, воздушное извлечение применяют для определённых задач. О принципах вентиляции и извлечения — в техническом руководстве Avient.
Двухплитные, трёхплитные и многогнездовые формы
Название «двухплитная» описывает схему раскрытия формы, а не буквальное количество всех плит в её пакете. В трёхплитной холодноканальной конструкции дополнительный разъём позволяет отделять литниковую систему от деталей. Число разъёмов само по себе не определяет сложность возможного изделия. Пример применения трёхплитной схемы с точечным впуском приведён в разделе Avient о впусках.
Одногнездовая оснастка даёт одну деталь за цикл. Многогнездовая — несколько; при этом нужно согласовать заполнение всех гнёзд и проверить возможности машины. Форма для разных деталей в одном цикле требует отдельного расчёта баланса заполнения.
Холодноканальная или горячеканальная система
В холодноканальной системе материал в каналах застывает и извлекается из формы. В горячеканальной нагрев поддерживает расплав в распределительной системе. Горячий канал может уменьшить расход материала на литники и сократить операции с ними, но увеличивает сложность оснастки и требует управления температурой. Встречаются и комбинированные схемы.
Выбор сравнивают по партии, цене сырья, массе литников, смене материала или цвета и обслуживанию. Сам по себе горячий канал не гарантирует отсутствие брака. Принципы сравнения описаны в руководстве Husky.
Что учитывать именно на вертикальной машине
Вертикальное исполнение удобно для ряда операций с закладными элементами. Промышленные машины такого типа также бывают автоматизированными, с поворотными и перемещаемыми столами. Поэтому назначение формы и планируемую серию определяют по всей производственной системе. Примеры вариантов — вертикальные машины ARBURG.
Для компактной ручной или пневматической машины сначала выясните, как именно фиксируются половины формы и как выполняется раскрытие. Съёмную оснастку и её крепление согласуют с изготовителем оборудования.
Литьё под давлением и прямое прессование используют разные схемы подачи материала. Заказывая форму, укажите технологию, направление впрыска и способ удержания формы.
Проверка совместимости формы и машины
- Установка. Сверьте габариты, массу, толщину формы, рабочее пространство, крепёж и ход раскрытия по документации машины.
- Подача расплава. Согласуйте положение впуска, сопло и литниковую втулку. Проверьте доступ сопла при установленной форме.
- Впрыск и удержание. Рассчитайте требуемый объём впрыска с учётом всех гнёзд и холодных литников. Отдельно проверьте удержание формы: давление расплава создаёт раскрывающее усилие, зависящее от площади проекции.
- Температура. Уточните схему термостатирования, подключения и необходимое периферийное оборудование.
- Работа оператора. Проверьте установку закладных, раскрытие и извлечение, а также доступ для обслуживания.
Параметры машины и формы рассматривают совместно — такой подход изложен в руководстве Covestro по оборудованию для литья. Конкретные установочные размеры берут из документации выбранной машины.
Форма для образцов и собственной детали
Для лабораторных образцов сначала определяют геометрию образца, материал, методику испытания и условия получения отливок. В каталоге есть форма для образцов материала. Её применимость к вашей машине и методике нужно подтвердить отдельно.
Для собственной детали согласуют геометрию, гнездность, закладные элементы, поверхность и критерии приёмки. Возможность изготовления нестандартной оснастки оценивают по исходным данным.
Наш проект: алюминиевые пресс-формы для сфер
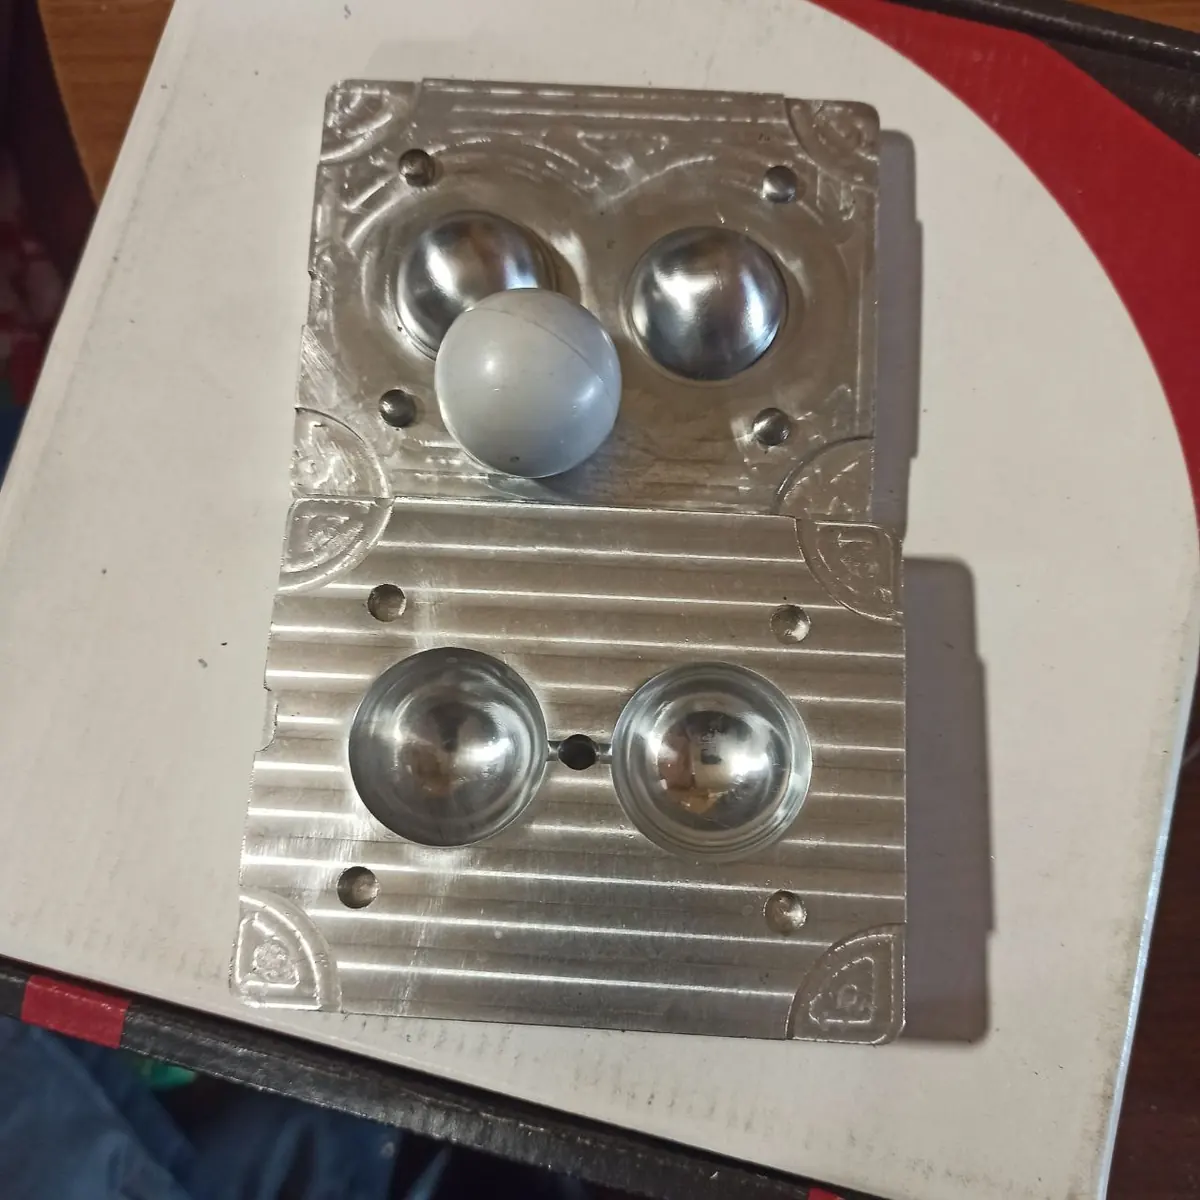
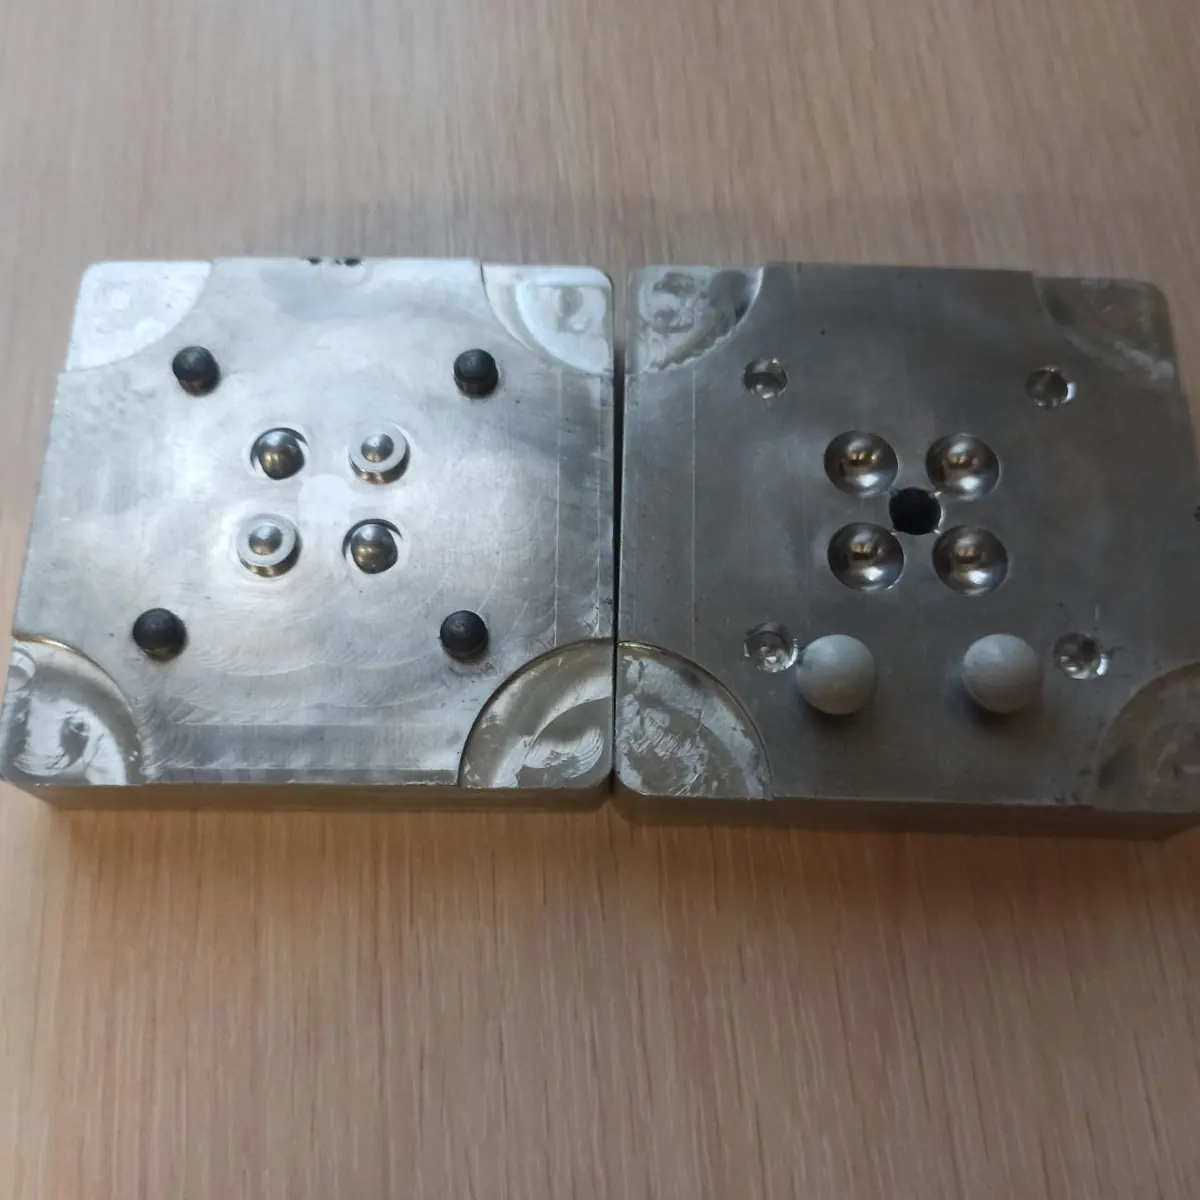
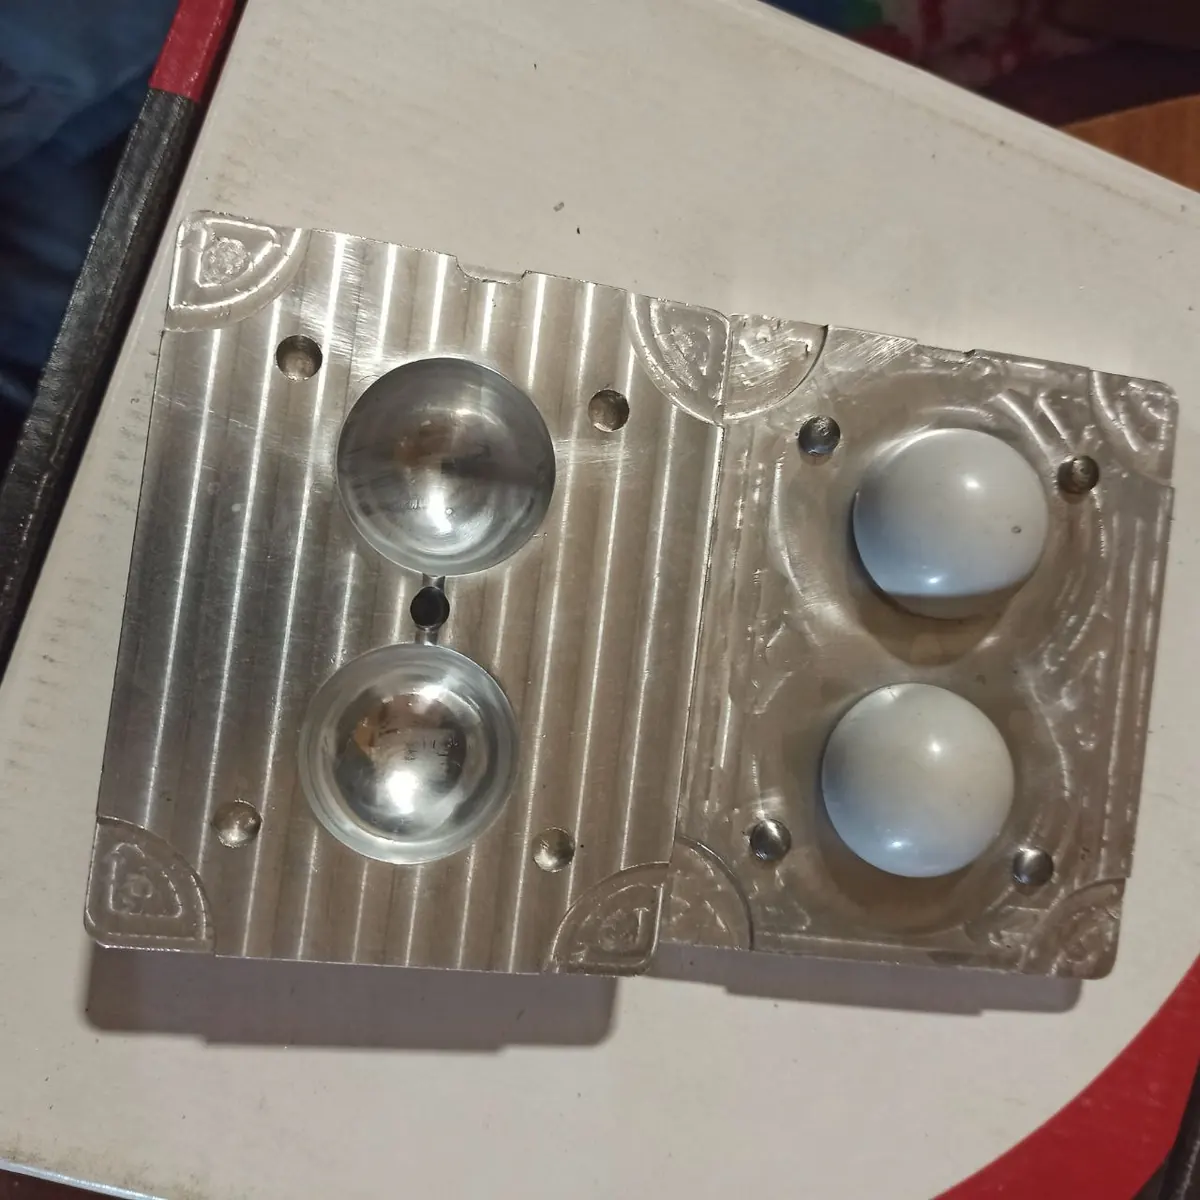
По техническому заданию заказчика изготовили две алюминиевые пресс-формы для ВЛМ 30 г, мод. 1: одну для сфер диаметром 30 мм, вторую — для сфер диаметром 10 мм. В проекте пресс-форм для сфер Ø 30 и Ø 10 мм показаны готовая оснастка, образцы и трёхмерные модели. Ниже — три фотографии из проекта.
Материал и ресурс оснастки
Материал формы, термообработку и расчётный ресурс согласуют под сырьё, тираж и требования к детали. Для оснастки с печатными полимерными вставками дополнительно проверяют температурную стойкость и деформацию под нагрузкой; её возможности зависят от материала и конструкции. Ограничения такого подхода описывает Formlabs в руководстве по быстрой оснастке.
Как подобрать форму, машину и сырьё
Начните с чертежа или 3D-модели изделия. Укажите размеры, толщину стенок, марку пластика, критичные допуски, закладные элементы, размер партии и требуемый выпуск. Если машина уже есть, приложите её модель и установочные размеры. Это позволит обсудить совместимость до покупки.
- Пресс-формы в каталоге — варианты оснастки для проверки под изделие.
- Термопластавтоматы и вертикальные литьевые машины — выбор оборудования под процесс.
- Полимерное сырьё для литья и руководство по выбору пластика — согласование материала с формой.
Для подбора отправьте исходные данные через контакты Шура-мастер. Готовую форму проверяют под конкретное изделие, материал и машину.
Подбор формы — часть подготовки всего комплекта. Как согласовать оснастку с машиной и полимером, рассмотрено в хабе «Лабораторное и мелкосерийное литьё пластика».
В рамках услуги подбора и поставки оборудования для лабораторного и мелкосерийного литья «Шура-мастер» рассмотрит исходные данные и подготовит техническое коммерческое предложение по согласованному составу поставки.
Посмотрите пресс-формы для литья пластика, термопластавтоматы и ВЛМ и полимерное сырьё. При обращении приложите сведения о детали и машине, чтобы предложение касалось совместимого комплекта.
Подберём промышленное оборудование под ваши задачи
Поможем выбрать оборудование, комплектующие и оптимальную технологию производства. Подготовим коммерческое предложение и проконсультируем бесплатно.
Ответ за 5–10 минут