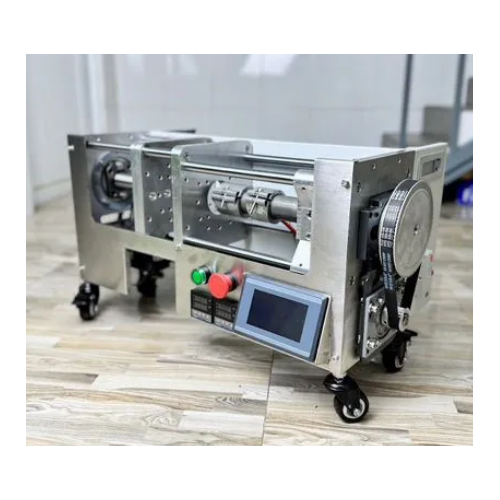
Виды пресс-форм и их классификация
Обновлено:
Пресс-форма задаёт геометрию пластиковой детали, но для её выбора недостаточно названия «форма для ТПА». Нужно определить, как расплав попадёт в полость, сколько деталей получится за цикл и как они будут извлекаться. Затем проверить совместимость оснастки с машиной и выбранным полимером.
Ниже — классификация пресс-форм для литья термопластов под давлением на термопластавтоматах и вертикальных литьевых машинах. Она поможет сравнить варианты и подготовить запрос на подбор.
Важно. Признаки классификации независимы. Одна форма может одновременно быть многогнездовой, холодноканальной и двухплитной. Число плит не определяет число пуансонов, а вертикальное смыкание машины само по себе не задаёт конструкцию формы.
По каким признакам различают пресс-формы
| Признак | Основные варианты | Что определяет выбор |
|---|---|---|
| Литниковая система | Холодная, горячая, комбинированная | Полимер, подвод расплава, расход материала и обслуживание |
| Количество гнёзд | Одно гнездо, несколько одинаковых или разных | Программа выпуска, заполнение полостей и возможности машины |
| Схема раскрытия | Двухплитная, трёхплитная и специальные конструкции | Расположение впуска, отделение литников и извлечение |
| Извлечение детали | Прямое выталкивание, боковые механизмы, вывинчивание, съёмные вставки | Поднутрения, резьбы и допустимые следы выталкивателей |
| Исполнение оснастки | Форма под одно изделие или блок со сменными формующими вставками | Номенклатура деталей, переналадка и требования к креплению |
| Назначение | Лабораторные образцы, опытные детали, регулярный выпуск | Требования к результату, загрузка и согласованный ресурс |
Холодноканальные и горячеканальные формы
В холодноканальной системе расплав в литниковых каналах затвердевает. Литниковую систему извлекают из формы и отделяют от изделия. Возможность его повторной переработки зависит от материала, чистоты и требований к продукции — заранее считать весь литник невозвратным отходом неверно.
В горячеканальной системе нагреваемые элементы поддерживают расплав на пути к формующим полостям. Это позволяет уменьшить количество холодных литников, но требует согласованных температурных зон и обслуживания. Горячий канал сам по себе не гарантирует отсутствие брака или преимущество для любой партии.
Комбинированная система сочетает нагреваемые участки и холодные каналы. Сравнивают весь вариант: оснастку, температурное управление, материал, смену цвета и затраты на выпуск годных деталей.
При сравнении учитывайте массу литников, повторную переработку, смену цвета и обслуживание всей системы. Принципы работы каналов и факторы выбора рассмотрены в руководстве Husky по литниковым системам.
Две или три плиты, одно или несколько гнёзд
У двухплитной формы основной разъём расположен между двумя половинами. В трёхплитной предусмотрена дополнительная плоскость раскрытия, в частности для отделения холодного литника. Фактических плит в сборке может быть больше: эти названия описывают схему формы, а не полный перечень её деталей.
Одногнездовая форма выпускает одну деталь за цикл. Многогнездовая — несколько; при этом нужно обеспечить заполнение полостей и проверить суммарный объём впрыска и усилие смыкания. Семейная форма объединяет разные детали: их совместное литьё требует согласования материала и условий заполнения.
Полезно. Для первого изделия сравните простую оснастку с последующим расширением и многогнездовой вариант сразу. Большее число гнёзд имеет смысл при подходящей машине, устойчивой программе выпуска и согласованных требованиях к качеству.
Извлечение, материал и ресурс
Поднутрения и резьбы могут мешать прямому извлечению. Тогда рассматривают боковые механизмы, разборные вставки или вывинчивание. Следы выталкивания и расположение разъёма согласуют по требованиям к поверхности изделия.
Материал формующих деталей выбирают с учётом полимера, наполнителей, температурного режима и нагрузки. Ресурс нельзя назначить только по словам «алюминий», «сталь» или «малая серия». В задании указывают планируемую наработку, условия обслуживания и критерии износа; универсальных границ в 10 000 или 15 000 циклов нет.
Марку материала согласуйте до проектирования формующих размеров. Подготовка гранул и проверка данных паспорта разобраны в руководстве по выбору пластика для ВЛМ.
Проверьте совместимость с ТПА или ВЛМ
Впрыск и удержание формы проверяют отдельно. Объём порции должен покрывать все гнёзда и холодные литники. Требуемое усилие удержания зависит от давления в полостях и площади их проекции вместе с литниками на плоскость разъёма. Принцип расчёта приведён в справочнике KEYENCE; расчёт для конкретной оснастки согласуют с её изготовителем.
Уточните способ фиксации половин формы на выбранной машине: силовой узел смыкания, болтовое соединение или другое предусмотренное конструкцией решение. Обозначение массы отливки в названии оборудования не заменяет проверки размеров, крепления и раскрытия.
- Габариты и высоту формы, установочные поверхности и крепление.
- Расположение впуска, сопряжение с соплом и объём впрыска с литниковой системой.
- Усилие смыкания, ход раскрытия и место для извлечения детали.
- Выталкивание, привод дополнительных механизмов и участие оператора.
- Охлаждение, нагрев и требования выбранной марки полимера.
Подробная проверка оснастки разобрана в статье о выборе пресс-формы для вертикальной литьевой машины. Для оценки загрузки и затрат пригодится материал о мелкосерийном литье пластика.
Пример: алюминиевые формы для сфер Ø 30 и Ø 10 мм
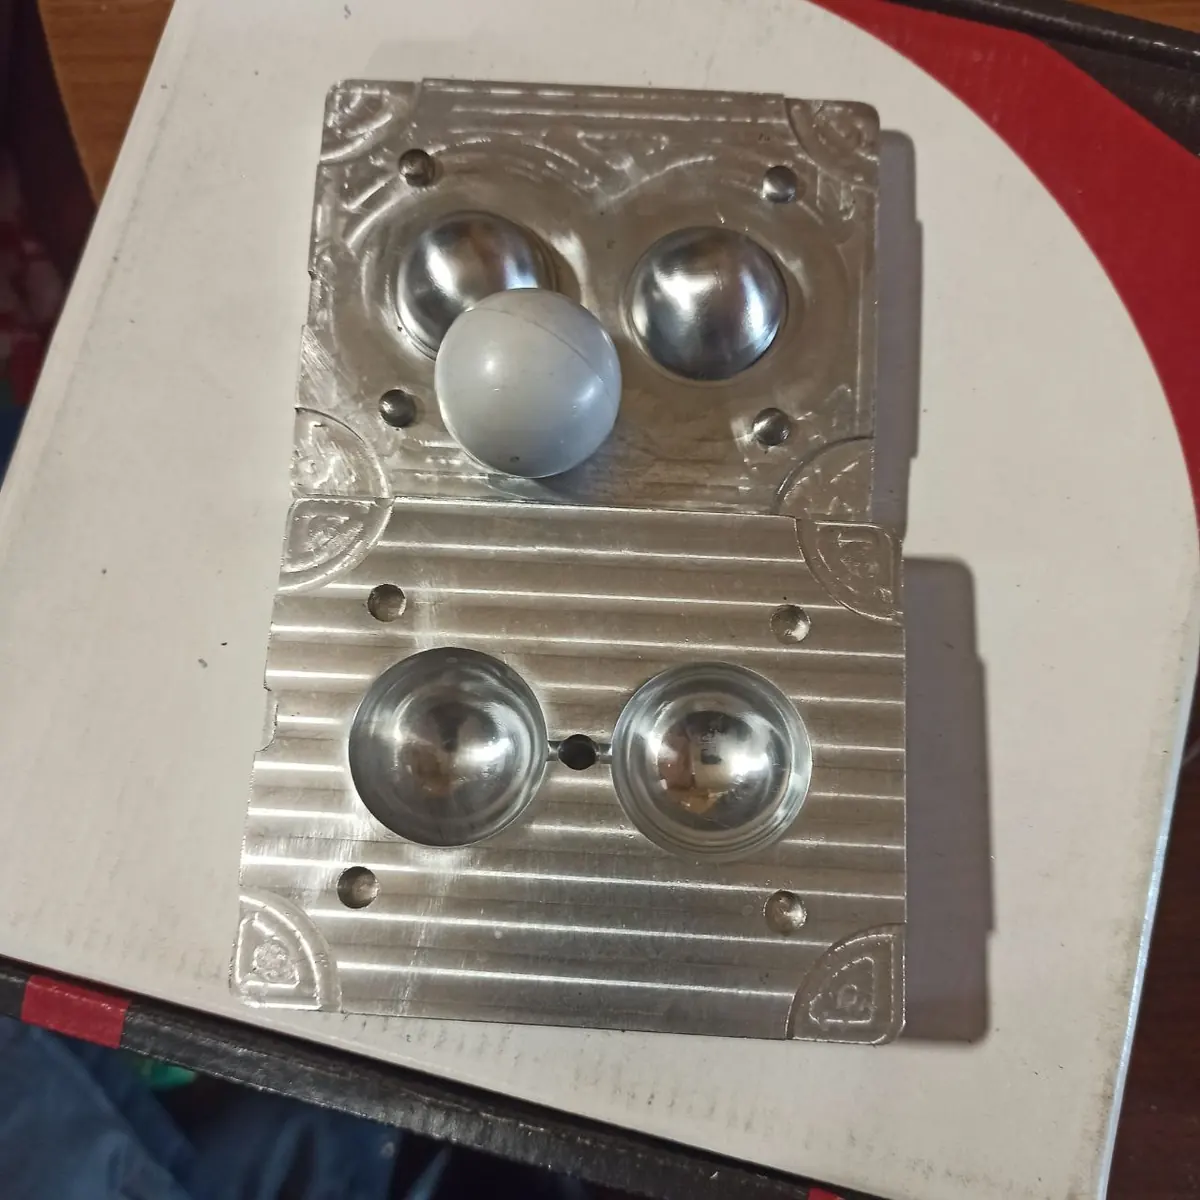
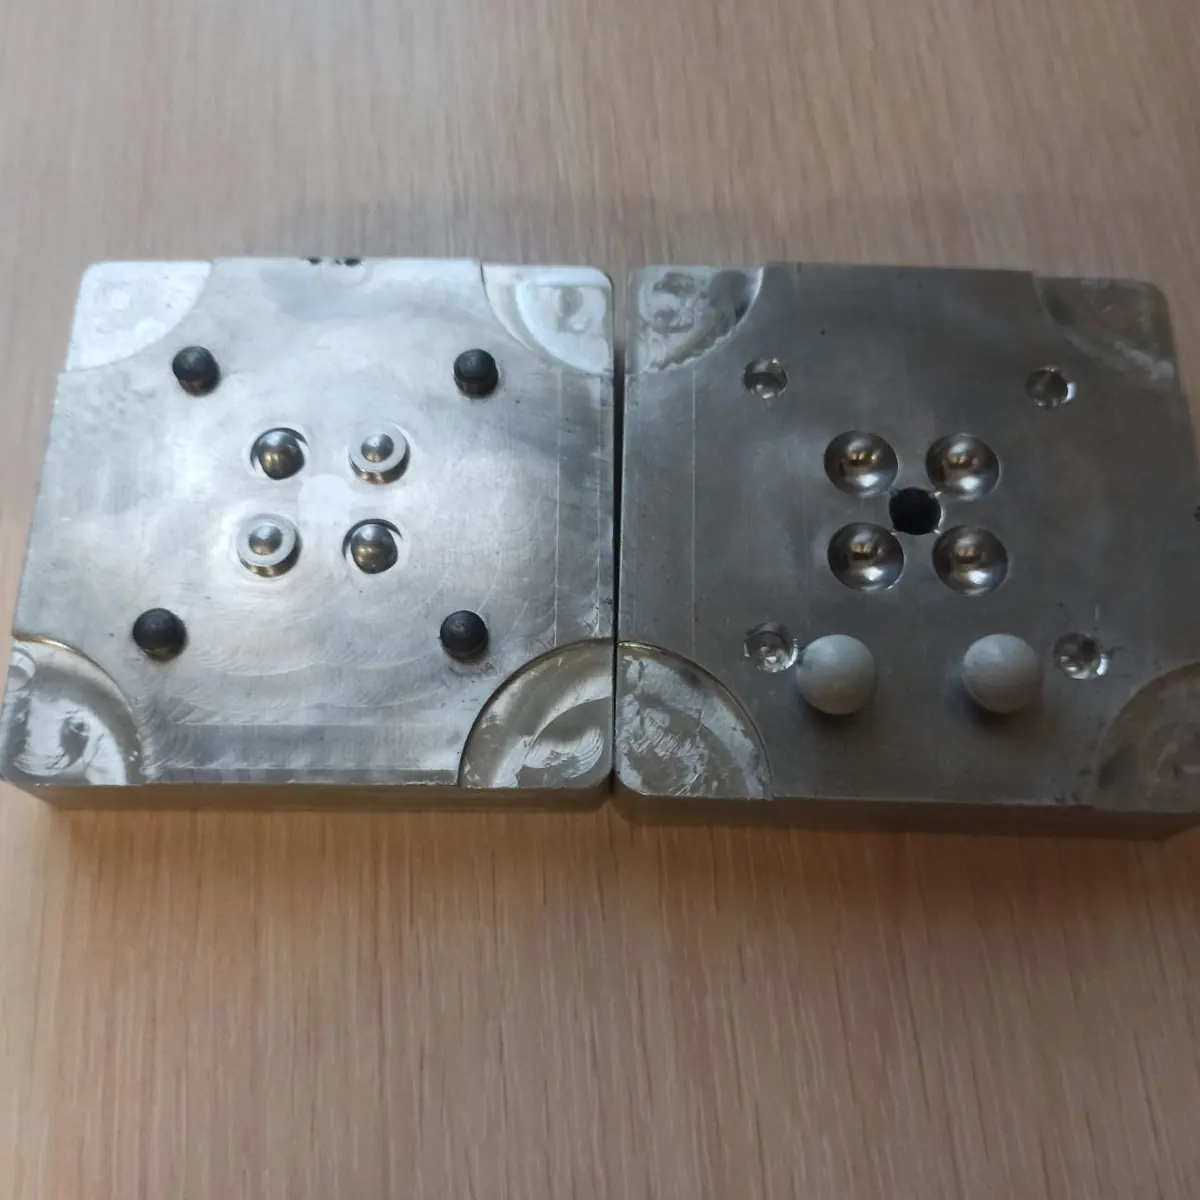
Для заказчика изготовили две алюминиевые пресс-формы под ВЛМ 30 г, мод. 1: для сфер диаметром 30 мм и 10 мм. Фотографии показывают оснастку и образцы. Задача и трёхмерные модели опубликованы в нашем проекте пресс-форм для сфер.
Примеры оснастки в каталоге
Посмотрите пресс-формы для литья пластика. Совместимость каждой позиции с вашей задачей и оборудованием нужно подтвердить до заказа.


Машину и материал подбирают вместе с формой: в каталоге есть термопластавтоматы и ВЛМ и полимерное сырьё.
Что прислать для подбора комплекта
Подготовьте модель или чертёж детали с размерами, марку полимера, размер и периодичность партии, требования к поверхности и точности. Если машина или форма уже есть, приложите фотографии и документацию. Для лабораторных образцов укажите геометрию и применяемую методику.
Услуга подбора и поставки оборудования для лабораторного и мелкосерийного литья поможет согласовать состав комплекта. Возможность изготовления нестандартной формы, пробных отливок и дополнительных работ подтверждается отдельно.
Полезно. Общий маршрут подготовки участка — от задачи до закупки — собран в хабе «Лабораторное и мелкосерийное литьё пластика».
Подберём промышленное оборудование под ваши задачи
Поможем выбрать оборудование, комплектующие и оптимальную технологию производства. Подготовим коммерческое предложение и проконсультируем бесплатно.
Ответ за 5–10 минут